前期准备与工具清单
安装门板铰链与把手前,需确认板材厚度及材质,常见实木颗粒板或多层实木板厚度多为18mm,此尺寸直接决定铰链底座开孔位置与螺丝长度。若板材密度较低,需选用带有防转设计的自攻螺丝,避免受力时滑丝导致结构松动。
工具方面,除基础的手电钻与十字批头外,定位模板是提升精度的关键。使用35mm半隐或全隐铰链时,需准备专用开孔器或修边机处理杯孔,把手安装则需依据孔距(如96mm、128mm、160mm等标准间距)在门板侧面标记中心点,确保左右对称且水平。
铰链杯孔定位与开孔
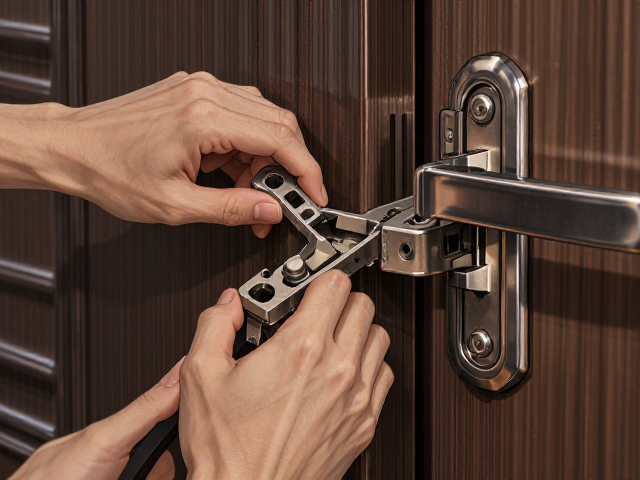
使用铰链定位模板紧贴门板正面边缘,确保模板基准线与门板侧边平行,利用铅笔或划线笔标记铰链杯孔中心。对于多扇门安装,需先固定基准门,后续门板以此为参照,通过游标卡尺测量间距,消除累积误差。
开孔时需保持电钻垂直,转速适中,避免木材纤维撕裂。对于实木颗粒板,建议先使用小钻头引孔,或使用修边机配合导向环进行精密切割。杯孔深度需严格匹配铰链杯高度,通常预留0.5-1mm间隙以适应板材公差,确保铰链安装后平整无突出。
铰链底座安装与调节
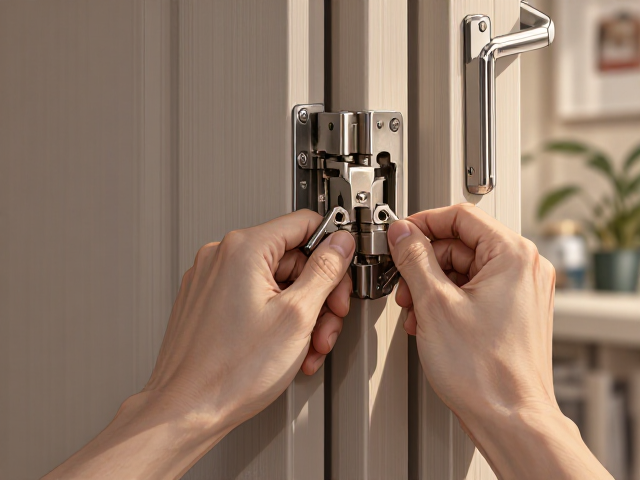
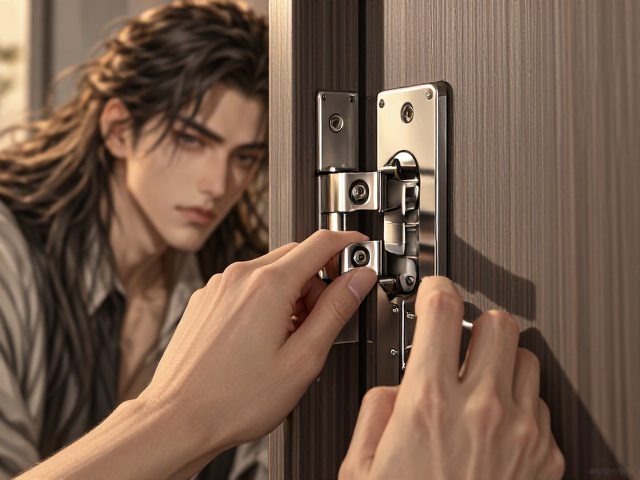
将铰链杯嵌入开孔处,核对杯口是否完全贴合门板表面。使用预定长度的自攻螺丝从铰链尾部或侧面固定,初次拧紧时不可过度用力,需留出微调空间。若使用三截式铰链,需先安装底座部分,确保底座平面与门板内侧平行。
安装完成后,通过铰链上的调节螺丝进行三维空间校准。前后调节螺丝控制门板与侧板间隙,左右调节螺丝处理门缝对齐,上下调节螺丝则用于处理高低差。反复开关门板,观察闭合状态,确保无异响、漏光或摩擦现象,达到紧密贴合的效果。
把手孔位测量与打孔
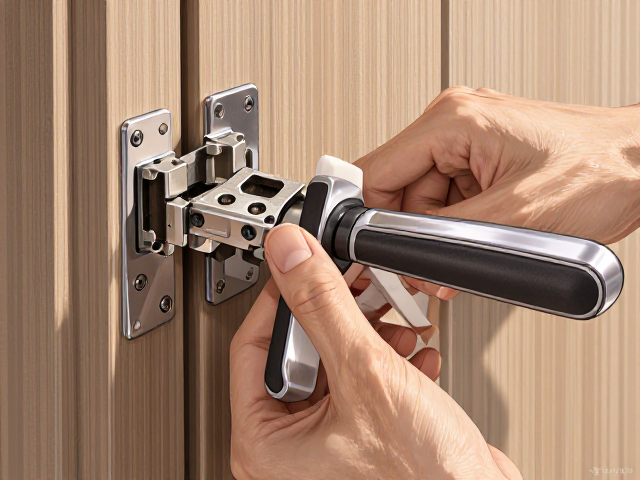
确定把手安装高度,通常距离门板上下边缘100-120mm为宜,具体可视门板高度调整。使用水平尺在门板侧面画出水平基准线,再根据把手孔距在基准线上标记两个钻孔中心点。对于长条形拉手,需计算中心点,确保视觉重心平衡。
使用细钻头在标记点预钻引导孔,随后换用与把手固定杆直径匹配的钻头进行扩孔。钻孔深度应略大于固定杆长度,防止螺丝顶住孔底导致把手无法锁紧。若门板为饰面板,需注意钻孔边缘的完整性,避免崩边影响美观,必要时可使用胶带覆盖钻孔区域辅助。
把手固定与最终调试
将把手固定杆穿过孔洞,从门板内侧旋入螺丝。初期手动旋入几圈以确保螺纹对齐,再使用螺丝刀紧固。紧固过程中需施加均匀力度,避免单侧过紧导致把手歪斜或板材变形。对于金属把手,可检查表面是否有划痕,安装过程中建议使用软布包裹螺丝刀头。
安装完毕后,全面检查门板开合顺畅度及把手稳固性。轻微晃动把手确认无松动,多次开关门板测试铰链阻尼效果。若发现门板下垂或缝隙不均,需重新调整铰链螺丝,直至所有门板处于同一平面,闭合严密,把手操作手感顺滑,无松动异响。