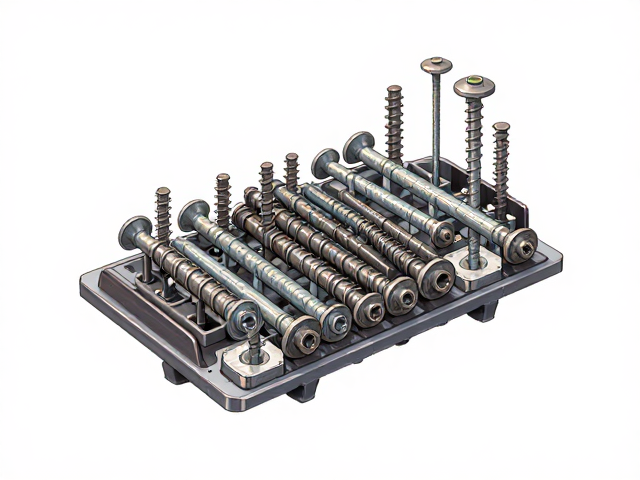
嵌入式膨胀钉的核心结构与力学原理
嵌入式膨胀钉的设计核心在于其独特的膨胀机制,通过螺杆与套管之间的径向扩张产生严密的摩擦力,从而实现对基材的锚固。这种结构通常由高强度钢制螺杆和带有开缝的金属套管组成,当螺母拧紧时,锥形头部挤压套管末端,迫使开缝处向外扩张,紧密贴合孔壁。这种物理锁紧方式不依赖化学粘合剂,而是纯粹通过机械咬合提供抗拉拔力和抗剪切力,确保了在混凝土、砖石等脆性材料中的稳固性。
在实际工况中,膨胀钉的性能表现高度依赖于安装孔的质量与基材的完整性。若钻孔直径过大或孔壁松散,膨胀套无法形成均匀的径向压力,导致锚固力大幅下降甚至失效。因此,施工前需确认基材强度等级,通常适用于C20及以上强度的混凝土或实心砖墙。安装过程中,需使用专用冲击钻匹配钻头直径,确保孔深略大于膨胀钉总长,以容纳膨胀段完全展开,避免因孔底残留粉尘影响植入深度,进而削弱整体承载能力。
模块化组件的标准化连接优势
模块化组件体系通过预制的连接件、支架和面板,将传统现场切割焊接转化为标准化拼装,显著提升了工业场景的安装效率。这些组件通常采用镀锌钢或铝合金材质,表面经过防腐处理,能够适应工厂、仓库或户外设施等复杂环境。标准化接口设计使得不同批次的零件具备极高的互换性,减少了因尺寸误差导致的返工现象。工程师只需根据负载需求选择相应规格的型材,即可快速构建出口架、设备底座或管线支撑结构。
在自动化程度较高的生产线中,模块化组件的应用进一步体现在快速调试与维护的便利性。由于所有连接点均采用螺栓或卡扣式固定,无需专业焊接人员介入,普通技工即可通过简单工具完成拆装。这种特性使得设备升级或产线改造时的停机时间大幅缩短。此外,模块化设计允许在初期预留扩展接口,当生产需求增加时,可直接在原有结构基础上叠加新单元,无需重新设计整体支撑体系,降低了长期运维成本。
高效安装的关键工艺与质量控制
安装过程中的扭矩控制是确保嵌入式膨胀钉与模块化组件协同工作的关键。不同直径和材质的膨胀钉对施加的扭矩有严格范围要求,过大的扭矩可能导致螺杆屈服或套管破裂,而扭矩不足则无法形成有效的膨胀锚固。工业现场常使用带有扭矩反馈功能的电动扳手进行标准化作业,确保每个锚点的预紧力一致。对于高精度设备基础安装,还需配合扭矩扳手进行最终校验,记录关键数据以备后续追溯。
模块化组件的安装顺序需遵循从主结构到次结构、从下到上的原则,以保证整体几何尺寸的稳定性。在拼装过程中,应使用激光水平仪或经纬仪实时监测水平度与垂直度,偏差通常控制在毫米级别以内。连接螺栓的紧固应采用十字交叉法分步拧紧,避免局部应力集中导致型材变形。此外,所有外露螺纹部分在安装完成后需涂抹防锈油脂或加装防护盖,防止工业环境中的腐蚀性气体或湿气侵蚀连接界面,延长整体系统的使用寿命。
场景化应用与长期维护策略
在重型机械设备固定场景中,嵌入式膨胀钉需承受动态载荷与震动,因此常选用带锯齿底板的膨胀锚栓以增强抗滑移能力。配合高刚性模块化底座,可有效分散机器运行时的冲击力,减少地基疲劳损伤。此类应用需定期监测锚固点的紧固状态,特别是在高震动环境下,建议设置周期性巡检机制,检查是否有松动征象。一旦发现扭矩衰减,应立即使用扭矩扳手重新紧固,确保设备运行安全。
对于管线支架及轻型结构安装,模块化组件与膨胀钉的组合提供了灵活且经济的解决方案。由于负载相对较轻,可选用较小直径的膨胀钉以加快安装节奏,同时利用模块化支架的可调节特性,适应不同管径与布局需求。长期维护方面,重点在于检查连接件的防腐涂层完整性及膨胀钉周围基材是否有开裂迹象。若发现基材粉化或微裂纹,需评估是否需补强处理或更换锚固点,防止因基材失效导致整体结构失稳。