软件环境与基础设置
在开始绘制成品密度板图纸前,需确立标准的绘图环境,通常选用AutoCAD或专业家具定制软件如酷家乐、三维家自带的CAD导出模块。新建文件时,严格遵循国家机械制图标准,将图纸比例设定为1:1,确保后续尺寸标注与实际生产尺寸一致。图层管理是核心环节,建议建立“轮廓线”、“内部结构”、“孔位标注”、“尺寸标注”及“文字说明”等独立图层,不同图层设置不同颜色与线宽,例如轮廓线使用白色实线且线宽0.5mm,辅助线使用浅灰色虚线,以此提升图纸的可读性与后期加工时的识别效率。
密度板作为主要基材,其物理特性决定了图纸需特别标注板厚,常见标准厚度为9mm、12mm、15mm、18mm及25mm,其中18mm为柜体及主要受力部件的最常用规格。绘图前需明确板材的净尺寸,考虑到切割损耗与封边处理,实际下料尺寸需扣除封边条厚度,通常单面封边扣除0.5mm至1mm,双面封边需扣除相应总和。此外,需确认密度板的水分含量指标,一般要求达到8%-12%,以确保成品在干燥环境下不易变形,这一参数虽不直接体现在CAD几何图形中,却是工艺单中必须备注的关键技术指标。
主体结构与轮廓绘制
绘制密度板主体时,优先使用多段线(PLINE)或矩形(RECTANGLE)命令勾勒各部件的外轮廓,务必闭合图形以避免后续拉伸或阵列时出现错误。对于密度板常见的直角拼接结构,需精确计算连接方式,若是直接拼接,需预留0.2mm-0.5mm的拼接缝隙以防应力集中导致板材开裂;若是采用三合一连接件或榫卯结构,则需在相应位置绘制连接件安装孔位。所有内部隔板、层板及背板的位置需通过偏移(OFFSET)命令精确生成,确保各部件之间的相对位置关系符合设计意图,特别是对于非对称设计的密度板家具,对称轴的辅助线不可或缺。
细节处理是体现图纸精准度的关键,密度板表面常需开槽以嵌入背板,槽位宽度通常与背板厚度匹配,标准背板厚度多为3mm、5mm或9mm,槽深需大于背板厚度1-2mm以确保稳固。若涉及抽屉滑轨安装,需在侧板内侧绘制滑轨定位孔,标准滑轨长度与抽屉深度需对应,常见滑轨长度为300mm、350mm、400mm等,孔位距离底板的高度需严格参照滑轨产品说明书,通常滑轨底部距离底板平面有特定安装高度,如12.5mm或22mm,这些数据需通过查询具体五金件参数获取,严禁凭经验估算。
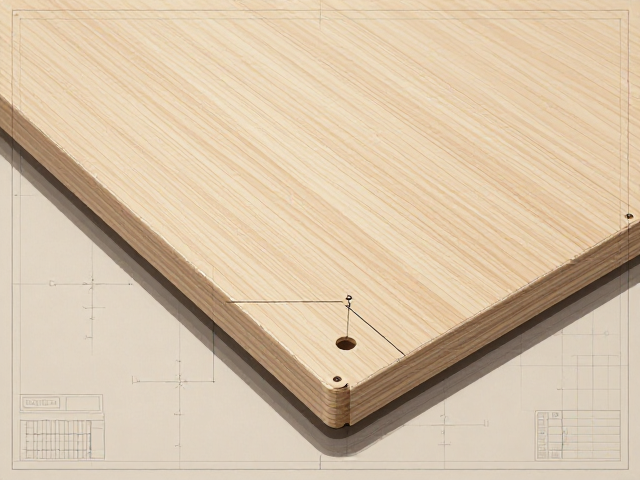
孔位标注与五金定位
密度板家具的稳定性高度依赖五金件的连接,因此在CAD中需清晰标注所有铰链、拉手、层板托、挂衣杆等五金件的安装孔位。对于18mm厚密度板上的铰链杯孔,标准直径为35mm,孔心距离边缘通常为12mm或17mm,具体数值需根据所选铰链型号(如全盖、半盖、内嵌)确定。绘制时,建议使用圆(CIRCLE)命令画出孔位,并标注圆心坐标或相对距离,确保封边机或数控开料机能精准定位。若使用隐形拉手或铣槽拉手,需标注铣槽的深度与宽度,通常铣槽宽度与板材厚度一致或略小,深度需小于板材厚度以保证结构强度。
对于活动层板的层板托孔,通常采用32mm系统进行定位,即孔位间距为32mm的整数倍,这是家具行业通用的排孔标准。在图纸中,需用点划线或专用符号标出门板与柜体配合的间隙,密度板门板与柜体之间的缝隙通常控制在2mm-3mm,以保证开关顺畅且视觉整齐。若涉及玻璃门或特殊材质门板与密度板柜体的结合,需额外标注玻璃嵌入槽或压条位置,确保不同材质交接处的平整度与安全性。所有孔位标注需清晰明了,避免不同部件的孔位标注线重叠,造成加工误读。
尺寸标注与工艺说明
尺寸标注需覆盖所有关键定位尺寸,总长、总宽、总高必须明确标注,同时内部净尺寸、隔板间距、抽屉空间尺寸等细节尺寸也需逐一列出。标注时应遵循“先整体后局部”的原则,避免标注链过长导致混乱。对于密度板特有的封边要求,需在图纸空白处或部件旁标注封边方式,常见为PVC封边、ABS封边或亚克力封边,封边颜色需与板面颜色一致或形成指定对比。若涉及异形切割,如圆弧门板或波浪形边缘,需标注圆弧半径、圆心坐标及起止角度,确保数控设备能准确执行曲线切割。
工艺说明部分需注明密度板的表面处理方式,如烤漆、贴木皮、饰面纸(三聚氰胺纸)等,不同饰面对切割刀具的要求不同,硬质密度板需使用高齿数合金锯片以减少崩边。图纸右下角应包含标题栏,注明项目名称、图纸比例、设计者、审核者、日期及版本号。若图纸涉及多块密度板部件的组合,需添加部件清单(BOM表),列出每块板的编号、尺寸、数量、材质颜色代码及备注信息。确保每一块密度板部件在图纸中都有唯一对应的编号,便于生产过程中的物料管理与组装核对。