精密计算与公差控制是拼接稳定性的核心基础
在工业制造场景中,成品金属框架的宽度拼接并非简单的尺寸叠加,而是涉及严密的公差管理。铝合金或钢材框架在出厂前已通过数控切割与加工定型,其实际宽度通常存在±0.5mm至±1mm的加工误差。若直接进行刚性固定,累积误差会导致整体结构扭曲,进而引发应力集中。因此,拼接前需对关键接触面进行去毛刺处理,并使用高精度塞尺检测配合间隙,确保相邻框架单元在理论宽度上实现无缝对接。这种对微观尺寸控制的重视,直接决定了宏观结构的稳定性,是避免后期出现松动或变形的第一道防线。
为了应对不同工况下的负载需求,拼接节点的力学设计需遵循等强度原则。常见的拼接方式采用内嵌式连接件或双侧加强板,通过螺栓或铆钉将两个框架单元锁定。在此过程中,预紧力的施加必须均匀,建议使用扭矩扳手控制紧固力度,防止因受力不均导致金属件轻微形变。对于需要频繁拆卸或调整的场景,可引入定位销辅助对齐,确保每次拼接的宽度一致性。这种基于数据支撑的工艺规范,使得拼接后的框架在承受垂直载荷或侧向推力时,能够保持极高的刚性与稳定性,满足精密设备或重型货架的使用标准。
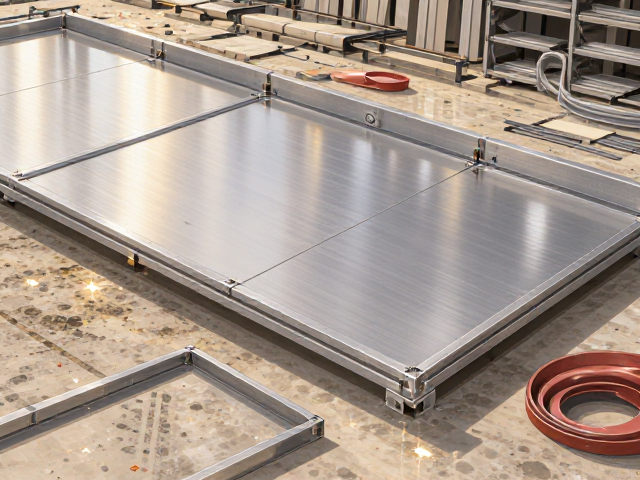
模块化快装设计大幅压缩现场施工周期
传统金属框架安装常依赖现场焊接或大量紧固件逐个锁紧,耗时且对工人技术要求高。现代工业优选方案倾向于采用模块化快装系统,例如燕尾槽配合滑块或卡扣式连接件。这类设计允许工人像搭积木一样,将预制的框架单元直接嵌入主梁或立柱结构中。无需额外的钻孔或焊接工序,单个拼接点的耗时可从传统方式的15分钟缩短至2分钟以内。这种效率提升在大型仓库货架或自动化生产线流水线安装中表现尤为显著,能显著降低人工成本并加快项目交付进度。
省时省力的另一大体现在于标准化组件的通用性。通过统一拼接接口的设计,不同长度、不同宽度的框架单元可以像拼图一样灵活组合。现场无需额外定制非标件,只需根据设计图纸计算所需的标准件数量即可。这种去除了复杂计算和定制等待时间的施工模式,使得非专业技术人员经过简单培训即可上手操作。在需要快速部署的临时设施或展会展台场景中,这种拼接方案能实现“即插即用”,极大提升了空间利用效率和响应速度,真正实现了从材料准备到成品落地的全流程提速。
高耐候材料与表面处理技术保障长期耐用性
金属框架的耐用性不仅取决于结构强度,更依赖于材料表面的防护能力。工业级拼接方案通常选用经过阳极氧化处理的铝合金或经过热镀锌处理的钢材。阳极氧化层能形成致密的氧化铝保护膜,有效抵抗空气中的氧气、水分以及弱酸碱物质的侵蚀,即使在潮湿或沿海环境中,也能保持数十年不生锈、不褪色。对于高负荷环境,热镀锌层通过锌铁合金层的牺牲阳极保护原理,为基材提供严密的电化学防护,显著延长框架在户外或恶劣工业环境下的使用寿命。
除了材料本身的抗性,拼接界面的防护同样关键。在框架拼接处,若不同金属直接接触且未做隔离,极易因电化学腐蚀导致连接点松动。因此,优质的拼接方案会在接触面设置绝缘垫片或采用同种金属材质进行等电位连接。此外,表面涂层需具备优异的耐磨性,以应对搬运、安装过程中可能产生的摩擦刮擦。通过严格的盐雾测试(如中性盐雾试验NSS 72小时以上无白锈)来验证表面处理质量,确保框架在长期高频使用下,外观保持整洁,连接结构依然牢固,避免因局部腐蚀引发的整体结构性失效。