嵌入式冲击钻的初始状态检查与准备
在进行任何校准操作之前,必须确保设备处于清洁且稳定的工作环境中。灰尘、混凝土碎屑或长期积累的油污会严重影响机身内部的精密齿轮和导向机构的运行精度,因此需要使用软布清理钻头夹持部位及机身接缝处的异物。同时,检查电池电量是否充足,低电量可能导致电机输出扭矩不稳定,进而影响校准过程中的动力表现,建议使用满电状态或连接稳定电源进行调试。
校准前的关键步骤是确认机身底座与参考平面的接触情况。许多用户忽略了底座防滑垫的磨损情况,若防滑垫老化、缺失或沾染油污,会导致机身在垂直或水平调节时产生微小的晃动或倾斜。此时应更换新的防滑垫,并确保底座金属面无变形或锈蚀,这是后续所有精准调节的物理基础,任何细微的接触不良都会直接放大为最终的钻孔偏差。
水平基准的视觉校准与微调技巧
水平校准的核心在于利用高精度水平仪或激光水平仪建立绝对参照系。将机身放置在经过严格校验的水平工作台上,观察机身顶部或侧面的气泡水平仪,通过调节机身底部的微调螺丝,使气泡严格位于中心刻度线内。若设备配备电子水平传感器,需进入系统菜单执行“零点校准”程序,这一步骤能消除传感器因长期震动产生的漂移误差。
对于没有内置电子传感器的机型,可采用“对角线法”进行双重验证。在机身底座四角放置等厚度的精密垫片,使用游标卡尺测量对角线长度,若两组对角线长度一致,则说明底座平面处于绝对水平状态。若发现偏差,需松开机身固定螺丝,轻微调整机身角度后重新锁紧,再次测量确认。此方法能有效应对因机身结构轻微形变导致的水平误差,确保钻孔轴线与墙面完全垂直。
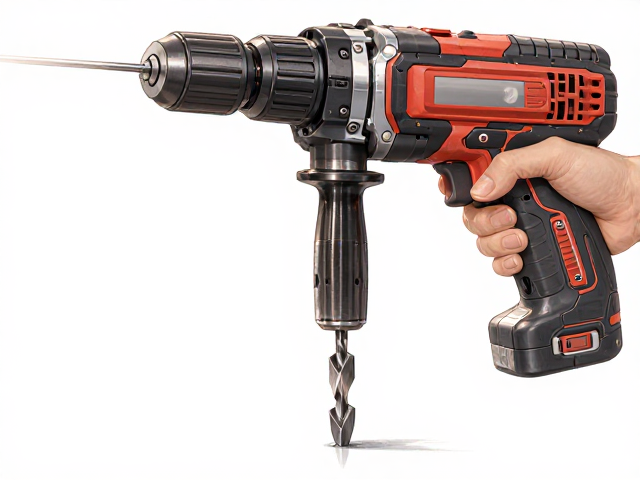
垂直度与钻头同轴性的精准调节
垂直度的校准直接关联钻孔的深浅一致性与孔位精度,重点在于钻头夹持系统的同轴度检查。装入标准直柄钻头后,手动旋转钻头,观察钻头侧面与固定导套内壁的间隙。若间隙不均匀,说明夹头内部滚珠或卡槽存在磨损或变形。此时需使用专用扳手轻轻敲击夹头端部,或通过更换同规格的新夹头来恢复同轴度,严禁使用蛮力强行矫正,以免损坏内部锁紧机构。
在动态测试阶段,可采用“白纸标记法”进行初步验证。在垂直墙面贴上一张白纸,将冲击钻垂直抵住纸面,以最低转速空转几秒后提起,观察纸面上的压痕或墨迹分布。若压痕呈椭圆形或偏向一侧,表明钻头轴线与机身轴线存在夹角。需重复上述夹头检查步骤,并检查钻头本身是否有弯曲,有时钻头本身的瑕疵会被误判为机身校准问题,需通过替换已知合格的钻头进行排除。
深度调节机构的刻度修正与锁定
深度调节环的刻度准确性决定了钻孔深度的一致性,长期使用后,调节环的锁紧螺丝可能因震动而松动,导致刻度与实际伸出长度产生偏差。校准时,先将调节环旋至零刻度,使用游标卡尺测量钻头伸出夹头的长度,记录此时实际长度。随后旋转调节环至常用刻度(如10mm),再次测量实际伸出长度,若两者偏差超过0.5mm,需松开调节环内部的定位销,重新对齐刻度盘与齿轮齿位。
锁紧机构的可靠性会直接影响使用过程中的深度稳定性。在校准完刻度后,需进行“震动测试”。将冲击钻固定在夹具中,模拟实际冲击频率空转一定时间,然后再次测量钻头伸出长度。若发现刻度漂移,说明锁紧螺母摩擦力不足或内部弹簧疲劳。此时应更换高摩擦力的锁紧螺母,或在螺纹处涂抹少量螺纹紧固剂,确保在高频冲击下刻度环不会发生相对滑动,从而保证后续作业中的深度精准度。
实战环境下的动态误差补偿
不同材质和工况会对冲击钻的稳定性产生动态影响,校准并非一成不变的标准动作,而是需要根据实际作业面进行动态补偿。在坚硬混凝土表面作业时,冲击力较大可能导致机身轻微后仰,此时操作者需施加适当的向前推力,并通过身体姿态抵消反作用力,同时检查机身上的辅助手柄是否安装紧固,双手握持能显著提升操控稳定性,减少因机身晃动造成的垂直度偏差。
对于不规则表面或已装修完成的墙面,需考虑表面附着物对基准面的干扰。若墙面贴有瓷砖或装饰层,直接抵靠可能导致打滑。此时应使用专用的橡胶定位垫或先在墙面制作一个小型刚性基准块,将冲击钻基准面抵靠在该刚性块上进行校准。这种方法能消除表面不平整带来的误差,确保即使在非理想工况下,也能通过物理介质的转换,维持水平与垂直调节的精准度。